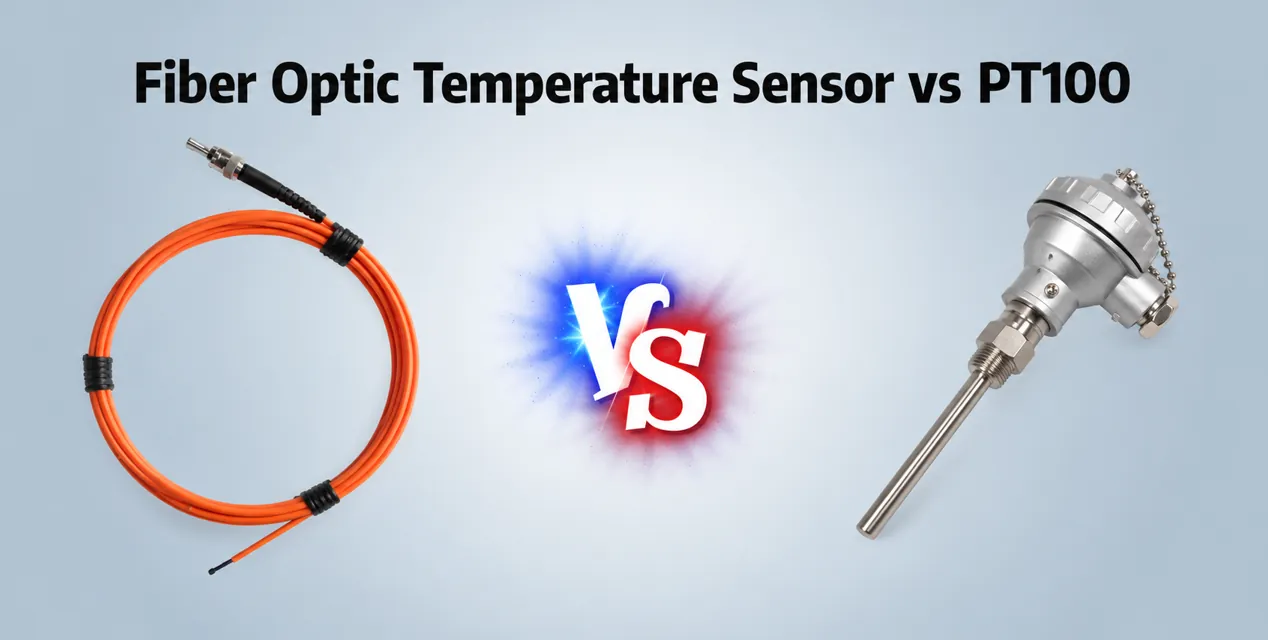
Pt100-Sensoren erfassen die Temperatur über den elektrischen Widerstand eines Platinelements. Fluoreszenzbasierte faseroptische Sensoren werten dagegen eine optische Antwort an der Messspitze aus. Die Unterschiede betreffen vor allem Signalweg, galvanische Trennung, Störeinflüsse und Einbauanforderungen.
Faseroptische Temperatursensoren und PT100-Sensoren können beide eine punktuelle Temperaturmessung ermöglichen, verwenden jedoch sehr unterschiedliche Erfassungs- und Signalübertragungsmethoden. PT100 nutzt die vorhersehbare Widerstandsänderung eines Platinelements und erfordert elektrische Leiter zwischen dem Sensorelement und der Messelektronik. Ein faseroptischer Temperaturfühler verwendet einen optischen Erfassungspfad und überträgt das Messsignal über eine optische Faser, was ihn dort nützlich macht, wo elektrische Isolierung oder eine hohe Beständigkeit gegen elektromagnetische Störungen wichtig sind.
PT100 ist oft eine praktische Wahl für herkömmliche industrielle Temperaturmessungen. Die faseroptische Sensorik wird attraktiver, wenn sich der Messpunkt innerhalb oder in der Nähe von Hochspannungsgeräten, starken elektromagnetischen Feldern, HF- oder Mikrowellenumgebungen, starken Magnetfeldern oder elektrisch isolierten Strukturen befindet.
Faseroptischer Temperatursensor vs. PT100: Messung und Installation
| Vergleich | Faseroptischer Temperatursensor | PT100 |
|---|---|---|
| Messprinzip | Optische Punkttemperaturmessung | Platin-Widerstandstemperaturmessung |
| Signalpfad | Glasfaser | Elektrische Leitungsdrähte |
| Elektrische Leitfähigkeit | Nichtleitender Erfassungspfad | Konduktiver Erfassungspfad |
| Beständigkeit gegen EMI / RFI | Der optische Erfassungspfad weist eine hohe Beständigkeit gegen elektromagnetische Störungen auf | Elektrische Verkabelung und Messkreise erfordern möglicherweise geeignete Abschirmungs- und Installationsverfahren |
| Hochspannungsmessung | Geeignet für die direkte Messung in der Nähe von unter Spannung stehenden Strukturen | Geeignet, wenn Isolierung und Verkabelung ordnungsgemäß ausgelegt sind |
| Starke Magnetfelder | Nicht von der Magnetfeldkopplung entlang der Faser betroffen | Erfordert möglicherweise zusätzliche Abschirmung oder Überlegungen zur Verlegung |
| Sondengröße | Kompakte Sensorspitze, variiert je nach Konfiguration | Große Auswahl an Bauformen, vom Kompaktelement bis zur Mantelsonde |
| Lead-/Glasfaser-Routing | Lichtwellenleiter von der Sonde zum Instrument verlegt | Kupferkabel zum Sender oder Controller verlegt |
| Mehrpunktüberwachung | Mehrere Sonden werden an ein Mehrkanalinstrument angeschlossen | Mehrere Widerstandsthermometer verbinden sich mit Mehrkanal-Erfassungs- oder Steuerungssystemen |
| Signalkonditionierung | Erfordert einen faseroptischen Temperaturtransmitter oder ein Auswertegerät | Erfordert ein RTD-Eingangsmodul oder einen Temperaturtransmitter |
| SPS-/SCADA-Integration | Über RS485, Modbus, Analogausgang oder Relais vom Auswertegerät | Über RTD-Eingangsmodul oder Senderausgang |
| Typische Anwendungen | Transformatorwicklungen, Hochspannungsgeräte, HF-/EMI-empfindliche Orte | Konventionelle Industrie- und Prozessausrüstung |
Wie die beiden Temperatursensoren die Temperatur messen
Faseroptischer Temperatursensor
Licht wird durch eine optische Faser zu einer definierten Sondenspitze übertragen, wo die Messung erfolgt. Das optische Rücksignal wandert durch dieselbe Faser zurück und wird von einem Auswertegerät verarbeitet, das es in einen Temperaturmesswert umwandelt. Am Messpunkt selbst ist kein elektrisches Sensorsignal erforderlich.
PT100-Temperatursensor
Ein PT100-Element besteht aus Platin, dessen elektrischer Widerstand sich mit der Temperatur auf vorhersehbare Weise ändert. Die Messelektronik legt einen kleinen Strom an und berechnet aus dem resultierenden Widerstandswert die Temperatur. Elektrische Leitungsdrähte verbinden das RTD-Element mit dem Messgerät und bilden einen leitenden Stromkreis vom Erfassungspunkt zum Kontrollraum oder zur Schalttafel.
Elektrische Isolierung und Hochspannungsumgebungen
Dies ist einer der wichtigsten Unterschiede zwischen den beiden Technologien. PT100 verwendet eine leitende Verkabelung zwischen dem Sensorelement und dem Instrument. Eine faseroptische Sonde verwendet stattdessen einen optischen Pfad, sodass kein elektrisches Signal entlang der Sensorverbindung übertragen wird.
Diese Unterscheidung ist an Orten wie Transformatorwicklungen, Hochspannungsprüfgeräten, unter Spannung stehenden elektrischen Komponenten, elektrischen Isolationsstrukturen und ausgewählten Messpunkten innerhalb von Schaltanlagen wichtig. PT100 kann in vielen elektrischen Anwendungen eingesetzt werden, wenn Installation, Isolierung und Messkreis richtig ausgelegt sind. Allerdings kann die direkte Temperaturmessung an Orten, die einen nichtleitenden Signalpfad erfordern, die faseroptische Erfassung begünstigen.
EMI, RFI und starke elektromagnetische Felder
Bei der faseroptischen Abtastung wird keine elektrische Signalübertragung entlang der Abtastfaser verwendet, sodass der optische Pfad selbst nicht durch elektromagnetische Kopplung beeinflusst wird. PT100 basiert auf der Widerstandsmessung über leitende Leitungen, daher können Verkabelungsmethode, Abschirmung, Erdung und Instrumentendesign in Umgebungen mit elektrischem Rauschen wichtiger werden.
Typische Umgebungen, in denen die optische Erfassung bevorzugt werden kann, umfassen Transformatorwicklungen, Generatoren, Hochstrom-Bussysteme, HF-Geräte, Mikrowellenheizungsanlagen, MRT-Systeme und Hochspannungslabore.
Temperaturbereich, Genauigkeit und Reaktionszeit
Beide Technologien können nützliche industrielle Temperaturmessungen liefern, die tatsächliche Leistung hängt jedoch von der Sensorkonstruktion, dem Instrument und der Anwendung ab.
Für einen typischen faseroptischen Punkttemperaturfühler liegt der nutzbare Bereich üblicherweise bei etwa -40 bis 260 °C, mit einer Genauigkeit im Bereich von ±0,5 bis ±1 °C und Reaktionszeiten unter 1 Sekunde, abhängig von der Fühlerkonfiguration. PT100-Sensoren sind in vielen Industriekonstruktionen und Temperaturbereichen erhältlich, daher hängt die nutzbare Spezifikation stark vom RTD-Element, der Hülle, der Verkabelung und dem Sender ab.
| Parameter | Glasfaser | PT100 |
|---|---|---|
| Temperaturbereich | Hängt von der Konfiguration der optischen Sonde ab | Hängt von der RTD-Konstruktion ab |
| Genauigkeit | Abhängig von Sonde und Instrument | Abhängig von RTD-Klasse, Verkabelung und Sender |
| Reaktionszeit | Kleine Sonden können schnell reagieren | Hängt stark vom Element und der Schutzhülle ab |
| Signalpfad | Optisch | Elektrischer Widerstand |
Sondengröße und Installationsraum
Faseroptische Temperatursonden können kompakte Messspitzen verwenden, mit typischen Sondendurchmessern von etwa 2–3 mm je nach Konfiguration, was bei begrenzten Wicklungsräumen von Vorteil sein kann. PT100-Sensoren sind in vielen physikalischen Bauformen erhältlich, von kompakten Elementen bis hin zu metallummantelten Industriesonden, und können auch in eine Vielzahl von Einbauräumen passen.
Der entscheidende Faktor ist nicht, dass eine Technologie immer kleiner ist – die Sondengeometrie muss zum spezifischen Messpunkt, seinem Zugang und seinen mechanischen Schutzanforderungen passen.
Glasfaser-Routing vs. elektrische Verkabelung
Faseroptische Sonde
Die optische Faserführung verläuft vom Erfassungspunkt zum Auswertegerät. Längen von etwa 3–5 m sind für viele Geräteinstallationen im Allgemeinen praktisch, wobei bei Bedarf auch längere Glasfaserstrecken verfügbar sind. Da die Faser ein optisches Signal überträgt, sorgt sie für eine elektrische Isolierung entlang der Strecke und erfordert in der Regel bei der Installation Aufmerksamkeit auf den Biegeradius und den mechanischen Schutz.
PT100
PT100-Sensoren werden mit 2-Draht-, 3-Draht- oder 4-Draht-Messanordnungen verdrahtet, wobei ein leitfähiges Kabel vom Sensorelement zum Instrument geführt wird. Der Leitungswiderstand kann die Messgenauigkeit beeinflussen, insbesondere bei 2-Draht-Konfigurationen, und je nach Installationsumgebung können Abschirmungs- oder Verlegungsmaßnahmen erforderlich sein.
Die Verdrahtungsarchitektur selbst ist ein praktischer Faktor bei der Auswahl – nicht nur eine Frage der elektrischen Isolierung des Sensors, sondern auch der Frage, welche Kabelführung am Installationsort möglich ist.
Mehrpunkt-Temperaturüberwachung
Bei der faseroptischen Messung entspricht eine Punktsonde im Allgemeinen einem definierten Temperaturmesspunkt. Mehrere Sonden werden an einen Mehrkanal-Temperaturtransmitter oder ein Auswertegerät angeschlossen und bilden ein faseroptisches Temperaturüberwachungssystem.
Mehrere PT100-Elemente können auch an mehrkanalige Erfassungs- oder Steuerungssysteme angeschlossen werden. Beim Vergleich geht es hier weniger darum, ob eine Mehrpunktüberwachung mit beiden Technologien möglich ist, sondern vielmehr um die Sensorverkabelung, die Kanalanzahl, die Instrumentenarchitektur und die Anforderungen an die elektrische Isolierung an jedem Punkt.
| Anforderung | Glasfaseransatz | PT100-Ansatz |
|---|---|---|
| Einzelner Punkt | Eine Sonde für einen Instrumentenkanal | Ein RTD zu einem Eingangskanal |
| Mehrere Punkte | Mehrere Sonden zu einem Mehrkanalinstrument | Mehrere Widerstandsthermometer zu einem Mehrkanalmodul |
| Viele Ausrüstungspunkte | Mehrkanal-Überwachungsgerät mit elektrischer Trennung an jedem Punkt | Mehrkanal-RTD-Erfassungssystem |
| SPS-/SCADA-Integration | Über die Ausgabe des Auswertegeräts | Über Sender oder RTD-Eingangsmodul |
SPS-, SCADA- und Überwachungssystemintegration
Unabhängig davon, ob es sich bei der Sensortechnologie um PT100 oder Glasfaser handelt, wird die Messung letztendlich über einen geeigneten Sender oder ein Auswertegerät mit einem Steuerungssystem verbunden.
Glasfaser-Auswertegeräte können je nach ausgewähltem Instrument RS485, Modbus RTU, Analogausgang, Alarmrelaisausgänge und lokale Anzeige bieten. PT100-Messungen werden typischerweise über ein RTD-Eingangsmodul, einen Temperaturtransmitter oder eine SPS mit direktem RTD-/Analogeingang in ein Steuerungssystem eingespeist und dann in das Überwachungssystem integriert.
Die Integrationsmethode unterscheidet sich zwischen den beiden Technologien, aber beide können in modernen industriellen Überwachungssystemen verwendet werden.
Wo PT100 oft die praktische Wahl ist
PT100 bleibt eine praktische und vertraute Option für eine Vielzahl von Anwendungen, einschließlich konventioneller Industriemaschinen, Prozessanlagen, HVAC-Systemen, Tanks und Rohrleitungen sowie Lagergehäusen.
PT100 ist oft eine praktische Wahl, wenn:
Elektrische Isolierung ist keine primäre Anforderung. EMI-Bedingungen sind beherrschbar. Herkömmliche kabelgebundene Sensorinstallation ist akzeptabel. Vorhandene SPS- oder Sender-Infrastruktur unterstützt bereits RTD-Eingänge. Eine standardmäßige industrielle Sondenkonstruktion passt zum Messpunkt.
Wo faseroptische Temperaturmessung oft bevorzugt wird
Die faseroptische Punkttemperaturerfassung wird häufig in Transformatorwicklungen (sowohl trocken als auch in Öl getaucht), Hochspannungsgeräten, Generatorwicklungen, HF- und Mikrowellenumgebungen, MRT-Systemen und Hochspannungstestaufbauten eingesetzt.
Diese Umgebungen können die optische Abtastung attraktiver machen, da die Messverbindung nicht auf eine leitende Signalverkabelung am Abtastpunkt angewiesen ist – sie bietet elektrische Isolierung, Widerstandsfähigkeit gegen elektromagnetische Störungen, eine kompakte Sondenfläche und eine Verbindung zu einem Fernüberwachungsinstrument.
Glasfaser vs. PT100 nach Anwendung
| Anwendung | Glasfaser | PT100 | Wichtige Überlegungen zur Auswahl |
|---|---|---|---|
| Transformatorwicklung | Oft bevorzugt | Hängt von der Installation ab | Potenzielle Trennung an der Wicklung |
| Trockentransformator | Oft bevorzugt | Hängt von der Installation ab | EMI und Spannungsnähe |
| Schaltanlagen | Allgemeine Option | Allgemeine Option | Position relativ zu unter Spannung stehenden Teilen |
| Sammelschienenanschluss | Oft bevorzugt | Hängt von der Installation ab | Nähe zu hohem Strom/hoher Spannung |
| Motor/Generator | Allgemeine Option | Allgemeine Option | Wicklungszugriff und EMI-Level |
| Industriemaschinen | Hängt von der Installation ab | Allgemeine Option | Machbarkeit herkömmlicher Verkabelung |
| Prozessausrüstung | Hängt von der Installation ab | Allgemeine Option | Vorhandene Instrumentierung |
| Mikrowelle / HF | Oft bevorzugt | Geeignet bei korrektem Design | HF-Interferenz mit der Verkabelung |
| MRT / Starkes Magnetfeld | Oft bevorzugt | Geeignet bei korrektem Design | Magnetfeldinteraktion |
| Hochspannungsprüfung | Oft bevorzugt | Geeignet bei korrektem Design | Unmittelbare Nähe zu Hochspannung |
| Laborprüfstand | Allgemeine Option | Allgemeine Option | Flexibilität und vorhandenes Setup |
So wählen Sie zwischen einem faseroptischen Temperatursensor und PT100
Verwenden Sie einen PT100, wenn:
Die Messumgebung ist elektrisch konventionell. Eine Standard-Sensorverkabelung ist akzeptabel. Vorhandene Instrumente unterstützen bereits RTD-Eingänge. Eine herkömmliche Industriesonde passt zum Messpunkt. Eine elektrische Isolierung am Messpunkt ist keine wesentliche Anforderung.
Erwägen Sie faseroptische Sensoren, wenn:
Der Sensor befindet sich in der Nähe von Hochspannung. Direkte elektrische Isolierung ist wichtig. Starke EMI/RFI liegen vor. HF- oder Mikrowellenfelder sind beteiligt. Starke Magnetfelder sind vorhanden. Eine leitende Sensorverkabelung ist unerwünscht. Der Erfassungsort befindet sich innerhalb von Transformatoren oder elektrischen Wicklungsstrukturen.
Fragen, die Sie stellen sollten, bevor Sie sich für PT100 oder Glasfasersensorik entscheiden
Welcher Temperaturbereich ist erforderlich? Wo ist der eigentliche Erfassungspunkt? Steht die Messstelle unter Spannung? Ist eine elektrische Trennung erforderlich? Ist starke EMI oder HF vorhanden? Ist eine nichtmetallische Sonde erforderlich? Wie viel Bauraum steht zur Verfügung? Wie weit ist das Auswertegerät vom Erfassungspunkt entfernt? Wie viele Punkte müssen überwacht werden? Akzeptiert das Steuerungssystem RTD-Eingaben direkt? Ist RS485/Modbus erforderlich? Sind 4–20 mA erforderlich? Sind Alarmrelaisausgänge erforderlich? Ist eine lokale Anzeige erforderlich?
Häufige Missverständnisse beim Vergleich von faseroptischen Sensoren und PT100
„Faseroptische Sensoren sind immer genauer.“ Nicht unbedingt. Die Genauigkeit hängt von der vollständigen Sensor- und Instrumentenkonfiguration ab, nicht nur von der Sensortechnologie.
„PT100 kann nicht in elektrischen Geräten verwendet werden.“ Falsch. PT100 wird häufig in Elektro- und Industriegeräten verwendet. Die Eignung hängt von der Isolierung, der Verkabelung und dem Messort ab.
„Glasfaser-Sensorik ist nur für Transformatoren geeignet.“ Es wird auch in HF-, Mikrowellen-, Generator-, Hochspannungs-, MRT- und industriellen Testumgebungen verwendet.
„Nur die Sensorspezifikation zählt.“ Sondenstruktur, Kabel- oder Faserführung, Kanalanzahl und Überwachungsschnittstelle gehören ebenfalls zur Auswahl.