- Die Halbleitertemperaturmessung beginnt mit dem physikalischen Ziel: Wafer, Geräteverbindung, Gehäuse, Vorrichtung, Heizung oder Kammerkomponente.
- Die Gerätetemperatur stellt nicht automatisch die Wafertemperatur oder die Temperatur im Inneren eines Halbleiterbauelements dar.
- Thermoelemente und Widerstandsthermometer eignen sich für viele zugängliche Kontaktmessungen; Infrarot-Instrumente messen sichtbare Oberflächen berührungslos.
- HF-Felder, elektrisches Potenzial und Erdungsbeschränkungen können die zuverlässige Verwendung leitfähiger Sensorverkabelungen erschweren.
- Die faseroptische Fluoreszenzmessung ermöglicht eine elektrisch isolierte Punktmessung mit hoher Beständigkeit gegen elektromagnetische Störungen.
- Jede Fluoreszenzsonde misst einen definierten physischen Ort; Weitere Standorte erfordern zusätzliche Sonden und Messkanäle.
Prozessanlagen benötigen häufig Temperaturwerte von Stellen, die im Betrieb schwer zugänglich sind. Heizbaugruppen, Vorrichtungen und Kammerkomponenten können sich neben HF-Leistungskomponenten, beweglichen Baugruppen oder spannungsführenden Teilen befinden. Sensorposition und Signalweg müssen diesen Bedingungen und dem benötigten Temperaturbereich entsprechen.
Zuverlässige Messungen hängen auch vom thermischen Kontakt ab. Ein an einer Montagehalterung befestigter Sensor kann anders reagieren als die von ihm getragene Komponente. Stellen Sie fest, welche Temperatur für den Prozess von Bedeutung ist und ob die vorgesehene Installation diese direkt messen kann.
Worauf bezieht sich die Halbleitertemperaturmessung?
Die Sperrschichttemperatur beschreibt die Temperatur im aktiven Bereich eines Halbleiterbauelements. Die Wafertemperatur betrifft das Substrat während der Bearbeitung. Messungen am Gehäuse, an einer Vorrichtung oder an der Prozesskammer erfassen dagegen andere Teile des thermischen Systems. Diese Temperaturen beeinflussen einander, sind aber nicht gleichzusetzen.
Ein Sensor am Heizelement kann beispielsweise die Temperaturregelung unterstützen, ohne eine einheitliche Temperatur über den gesamten Wafer nachzuweisen. Thermische Kontaktwiderstände, Gasbedingungen, Strahlung und dynamische Erwärmung können Temperaturunterschiede zwischen Heizung, Träger und Werkstück verursachen. Wird aus einer Messung auf eine andere Temperatur geschlossen, muss dieser Zusammenhang experimentell geprüft werden.
| Messziel | Typischer Messbedarf | Gemeinsame Methode | Glasfaserrelevanz |
|---|---|---|---|
| Geräteverbindung | Interne Betriebstemperatur | Elektrische temperaturempfindliche Parameter oder integrierte Erfassung | Die Messwerte der externen Sonde bestimmen nicht direkt die Sperrschichttemperatur |
| Wafer | Prozesstemperatur und räumliche Gleichmäßigkeit | Instrumentierte Wafer oder geeignete optische Methoden | Nur zugängliche lokale Punkte; nicht von Natur aus Full-Wafer-Temperaturkartierung |
| Gehäuse oder Modul | Gehäuse- und Schnittstellentemperatur | Kontaktsensoren oder Infrarotmessung | Nützlich, wenn elektrische Isolierung erforderlich ist |
| Vorrichtung oder Heizung | Kontrollfeedback und Entwicklungsmessungen | Thermoelement, RTD oder eingebetteter Fühler | Anwendbar auf definierte Punkte in der Nähe von HF- oder elektrischem Potenzial |
| Kammerkomponente | Wand-, Stütz- oder Durchführungstemperatur | Eingebauter Kontaktsensor oder optische Messung | Erfordert kompatible Materialien, Montage und Vakuumdurchführungen |
| Gerätetestpunkt | Komponentenerwärmung im Betrieb | Methode ausgewählt für Zugänglichkeit und Umgebung | Geeignet für isolierte, unabhängig überwachte Standorte |
Warum HF- und Prozessgeräte unterschiedliche Temperatursensoren erfordern können
Leitfähige Sensorleitungen können Störsignale einkoppeln, Erdschleifen bilden oder eine elektrische Verbindung zwischen unterschiedlichen Potenzialen herstellen. In HF-Anlagen beeinflussen auch Leitungsgeometrie und -führung die Kopplung. Abschirmung, Filterung, Erdung und galvanische Trennung gehören daher bereits zur Messplanung, nicht erst zur Fehlersuche.
Bei Temperaturmessungen während der HF- und Mikrowellenerwärmung müssen reale Temperaturänderungen von elektrischen Störungen unterschieden werden. Ein Vergleich bei ein- und ausgeschalteter HF-Leistung kann auffälliges Messverhalten erkennen lassen, sofern die tatsächliche Erwärmung berücksichtigt wird.
Bei Messungen in starken elektromagnetischen Feldern zählt der gesamte Signalweg. Optische Übertragung vermeidet die leitfähige Sensorsignalleitung. Für das Auswertegerät bleiben eine geeignete Stromversorgung, Installation und Kommunikationsanbindung dennoch erforderlich.
Galvanische Trennung und elektromagnetische Störfestigkeit sind unterschiedliche Anforderungen. An spannungsführenden Messstellen muss ein galvanisch getrennter Temperatursensor zusammen mit Luft- und Kriechstrecken, Befestigungsmaterialien und geltenden Sicherheitsanforderungen bewertet werden. Infrarotmessung vermeidet den Kontakt, benötigt aber einen geeigneten optischen Zugang. Bei gekapselten oder eingebetteten Stellen fehlt dieser häufig.
Methoden zur Messung der Halbleitertemperatur
Thermoelemente
Thermoelemente ermöglichen eine bewährte Kontaktmessung an vielen Heiz- und Anlagenkomponenten. Kleine Messstellen passen auch in enge Einbauräume; geeignete Bauformen decken unterschiedliche Betriebsbedingungen ab. Die Genauigkeit hängt von der vollständigen Messkette, der Vergleichsstellenkompensation, der Verdrahtung und der Kalibrierung ab.
Metallleitungen erfordern eine sorgfältige Verlegung in der Nähe von HF-Quellen oder stromführenden Komponenten. Richtig konzipierte Thermoelementinstallationen bleiben in Prozessanlagen nützlich; Die Eignung sollte am tatsächlichen Messort festgestellt werden.
Widerstandsthermometer / Pt100
Widerstandsthermometer eignen sich für stabile Kontaktmessungen, wenn Bauform und Temperaturbereich zur Anlage passen. Leitungswiderstand, Messstrom, Eigenerwärmung und Zwei-, Drei- oder Vierleiteranschluss beeinflussen das Ergebnis. Befestigung und thermischer Kontakt bestimmen, wie genau der Messwert der Bauteiltemperatur folgt.
Infrarotmessung
Infrarotmessgeräte erfassen die Wärmestrahlung einer Oberfläche ohne Kontaktsonde. Bei geeignetem optischem Zugang lassen sich auch bewegte oder schwer zugängliche Oberflächen messen. Emissionsgrad, Reflexionen, Blickwinkel, Messfleckgröße und die Transmission eines Sichtfensters beeinflussen den angezeigten Wert. Beschichtungen oder Prozessablagerungen können diese Bedingungen von einem Prozesslauf zum nächsten verändern.
Fluoreszenzbasierte faseroptische Sensoren
Fluoreszenzsonden besitzen ein temperaturempfindliches Sensormaterial und eine optische Verbindung zum Auswertegerät. Sie eignen sich für Kontaktmessungen, bei denen galvanische Trennung oder hohe Störfestigkeit gegenüber HF-Einflüssen erforderlich sind. Zugänglichkeit, Befestigung, Materialverträglichkeit und Faserführung müssen dennoch geprüft werden.
| Methode | Kontakttyp | Elektrische Leiter am Messpunkt | Sichtlinie erforderlich | Starke HF-/EMI-Eignung | Hauptbeschränkung |
|---|---|---|---|---|---|
| Thermoelement | Kontakt | Ja | Nein | Erfordert entsprechende Verkabelung und Interferenzkontrolle | Elektrische Aufnahme, Erdung und Anschlussinstallation |
| Widerstandsthermometer / Pt100 | Kontakt | Ja | Nein | Erfordert entsprechendes Schaltungs- und Installationsdesign | Bleieffekte, Selbsterwärmung und elektrischer Anschluss |
| Infrarot | Berührungslos | Am Ziel nicht erforderlich | Ja | Instrumenten- und Betrachtungsanordnung abhängig | Emissionsgrad, Reflexionen und optischer Zugang |
| Fluoreszenzfaseroptik | Kontaktpunktmessung | Keine leitende Signalleitung; Konstruktion muss überprüft werden | Nein | Hohe Beständigkeit gegen elektromagnetische Störungen | Physischer Sondenzugriff und Installationskompatibilität |
So funktioniert die Messung der Fluoreszenz-Lebensdauertemperatur
Anregungslicht wandert vom Instrument durch die Faser zum fluoreszierenden Material an der Sondenspitze. Nach Beendigung der Anregung emittiert das Material noch für kurze Zeit Licht. Seine Fluoreszenzabklingzeit ändert sich mit der Temperatur.
Das zurücklaufende Licht erreicht einen Fotodetektor im Auswertegerät. Die Ausleseelektronik wandelt die optische Antwort in einen elektrischen Signalverlauf um. Daraus bestimmt der Messalgorithmus die Fluoreszenzlebensdauer. Über die Kalibrierung wird ihr eine Temperatur zugeordnet, die angezeigt, gespeichert oder an die Anlagensteuerung übertragen werden kann.
Die Fluoreszenzlebensdauer ist nicht mit der Helligkeit des zurücklaufenden Signals gleichzusetzen. Eine ausreichende Signalqualität bleibt aber notwendig, um den Abklingverlauf zuverlässig auszuwerten. Optische Verluste, Steckverbinder, Hintergrundlicht, Detektoreigenschaften und elektronisches Rauschen können das nutzbare Signal beeinflussen. Eine Kalibrierung gleicht weder beliebige Installationsfehler noch ein unzureichendes Signal aus.
Die Messqualität ergibt sich somit aus dem Gesamtsystem: Sensormaterial, optischem Signalweg, Fotodetektion, Ausleseelektronik, Bestimmung der Fluoreszenzlebensdauer und Kalibrierung. Eine 2026 in Scientific Reports veröffentlichte Studie, Chip-based high-precision fluorescent fiber-optic temperature sensor, zeigte an einem Forschungsprototyp, dass Ausleserauschen und die Bestimmung der Fluoreszenzlebensdauer die Messqualität wesentlich beeinflussen können.
Für die Anlagenintegration muss die fluoreszenzbasierte Temperaturmessung als Kombination aus Sonde und Auswertegerät spezifiziert werden. Anzeigeauflösung ist nicht gleich Genauigkeit; das Aktualisierungsintervall ist nicht gleich thermischer Ansprechzeit im eingebauten Zustand. Sondenabmessungen, Befestigung und Umgebungsmedium beeinflussen, wie schnell eine Temperaturänderung das Sensormaterial erreicht.
Wo faseroptische Sensoren in Halbleitergeräte passen
Definierte Messstellen in HF-Heizbaugruppen, galvanisch getrennten Vorrichtungen und Heizstrukturen können von optischer Signalübertragung profitieren. Auch Anlagen mit Plasmaprozessen können geeignete Einbauorte bieten. Die Eignung in der Nähe eines Plasmas bedeutet jedoch nicht, dass eine Sonde direkter Plasmaeinwirkung standhält.
Ein Temperaturüberwachungssystem für Halbleiteranlagen muss zu den Belastungen an jeder Messstelle passen. Dazu zählen Betriebstemperatur, Druck, Prozessgase, Chemikalienkontakt, zulässige Verunreinigungen und mechanische Bewegung. Fasermäntel, Klebstoffe und Durchführungen müssen ausdrücklich auf Verträglichkeit geprüft werden. Die Eigenschaften der Faser allein reichen dafür nicht aus.
Vakuumanwendungen stellen zusätzliche Anforderungen an Dichtheit und Materialien. Bei der Temperaturmessung in Vakuumkammern muss die Sonde durch eine geeignete Durchführung verlegt werden, ohne die Abdichtung der Kammer zu beeinträchtigen. Schützen Sie die Faser vor Quetschung, unkontrollierter Bewegung und zu engen Biegeradien. Steckverbinder müssen für Kontrolle und Wartung zugänglich bleiben.
INNO setzt auf fluoreszenzbasierte Punktmessung. Eine Sonde erfasst einen definierten physikalischen Punkt; mehrere Messstellen benötigen mehrere Sonden und Kanäle. Das Verfahren ist weder verteilte Temperaturmessung noch automatische Temperaturkartierung und ersetzt keine speziellen Thermoelement-Wafer, RTD-Wafer oder drahtlosen Wafer-Messsysteme. Die Positionierung folgt dem Anlagenaufbau und der konkreten thermischen Messaufgabe.
Entwicklungsprüfstände können mit Mehrpunkt-Temperaturüberwachung ausgewählte Stellen an Vorrichtungen, Heizungen und Trägern vergleichen. Dokumentieren Sie die Zuordnung zwischen Kanal und Messstelle zusammen mit den Prüfdaten. Die Kanalzahl allein beschreibt nicht die räumliche Abdeckung. Einzelne Messwerte erlauben keinen direkten Rückschluss auf die Temperatur zwischen den Messstellen.
Typische Kennwerte der INNO-Messkette
Typische Werte hängen von Sonde und Auswertegerät ab. Prüfen Sie die ausgewählte Messkette anhand der Anlagenanforderungen. Die folgenden Angaben stellen keine pauschale Freigabe für sämtliche Vakuum-, Plasma- oder Hochspannungsanwendungen dar.
| Parameter | Typische Konfiguration |
|---|---|
| Messprinzip | Abklingzeit der Fluoreszenz |
| Temperaturbereich | −40 °C bis +260 °C |
| Genauigkeit | ±0,5 °C bis ±1 °C je nach Konfiguration |
| Auflösung | 0,1 °C |
| Ansprechzeit | <1 s für Standardkonfigurationen |
| Sondendurchmesser | 2–3 mm, konfigurierbar |
| Faserlänge | Konfigurierbar |
| Elektrische Isolierung | >100 kV für anwendbare Konfigurationen |
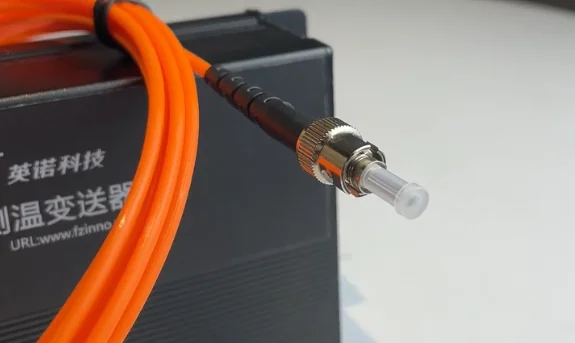
| Stecker | ST |
| Kanäle | Einkanalig und mehrkanalig |
| Kommunikation | RS485 / Modbus RTU für entsprechende Instrumente |
Auswahl der Messmethode
Beginnen Sie mit der Messgröße und der Entscheidung, die der Messwert ermöglichen soll. Prozessregelung, Übertemperaturschutz und Entwicklungsprüfungen können unterschiedliche Messstellen und Ansprechzeiten erfordern. Legen Sie fest, ob eine Oberflächen-, Bauteil- oder Werkstücktemperatur benötigt wird. Dokumentieren Sie, falls aus einer Messstelle auf eine andere Prozesstemperatur geschlossen wird.
Prüfen Sie anschließend, ob eine Kontaktmessung möglich ist. Bewerten Sie bei einer eingebauten Sonde die thermische Ankopplung und ihren Einfluss auf die untersuchte Baugruppe. Ist Kontakt nicht zulässig, müssen optischer Zugang und Oberflächeneigenschaften vor einer Infrarotmessung geklärt werden. Beide Verfahren benötigen eine Prüfung unter den tatsächlichen Einbaubedingungen.
Bewerten Sie HF-Belastung, elektrisches Potenzial und Erdungsbedingungen vor der Auswahl des Signalwegs. Erfüllt ein herkömmliches Widerstandsthermometer oder Thermoelement bereits die Mess- und Sicherheitsanforderungen, ist faseroptische Sensorik kein Selbstzweck. Fluoreszenzbasierte faseroptische Temperatursensoren sind dort sinnvoll, wo galvanische Trennung oder Störfestigkeit eine konkrete Einbauanforderung lösen.
Spezifizieren Sie Genauigkeit, Auflösung und Ansprechzeit getrennt. Die geforderte Genauigkeit muss zur zulässigen Messabweichung passen, einschließlich Einbaueinflüssen und Kalibrierunsicherheit. Eine schnelle Anzeige kompensiert keine langsame thermische Ankopplung. Prüfen Sie die Messung bei den relevanten Temperaturänderungen und Betriebszuständen, nicht nur bei stabiler Raumtemperatur.
Legen Sie abschließend Messstellenzahl, Faserwege und Steuerungsschnittstelle fest. Eine SPS-/SCADA-Anbindung benötigt dokumentierte Register, Einheiten und Aktualisierungszeiten sowie ein definiertes Verhalten bei abgetrennten Sonden oder ungültigen Werten. Unterscheiden Sie reine Informationsalarme von separat validierten Schutzfunktionen.
Anpassung des Sensors an die Halbleiterausrüstung
Die Messaufgabe steht an erster Stelle. Konventionelle Sensoren bleiben für viele Einbauorte geeignet. Fluoreszenzbasierte Punktmessung wird dort relevant, wo galvanische Trennung, HF-Störfestigkeit oder der Zugang zu einer definierten eingebetteten Messstelle andere Anforderungen an den Sensor stellen.
Die Systemauslegung folgt den tatsächlichen Messstellen, thermischen Bedingungen, Faserwegen und Steuerungsschnittstellen. Für definierte HF-, Hochspannungs- oder galvanisch getrennte Messstellen können Sie die Positionen, den Temperaturbereich und die Kanalzahl mit der INNO Anwendungstechnik abstimmen.