De temperatuur van een motorwikkeling wordt gemeten met sensoren op gekozen plekken in de statorwikkeling of indirect geschat uit de wikkelingsweerstand. Oppervlaktemetingen geven aanvullende thermische informatie, maar vertegenwoordigen de interne wikkelingstemperatuur niet rechtstreeks. Elke methode meet een andere thermische grootheid.
- De wikkelingstemperatuur van een motor wordt doorgaans gemeten met sensoren op gekozen statorlocaties.
- PT100/RTD-sensoren worden veel gebruikt voor conventionele monitoring van industriële motorwikkelingen.
- Glasvezeltemperatuursensoren meten rechtstreeks op een punt via een elektrisch geïsoleerd optisch meetpad.
- Afhankelijk van motorontwerp en monitoringvereisten kunnen ook thermokoppels en thermistors worden gebruikt.
- Met wikkelingsweerstand kan vooral tijdens tests de gemiddelde wikkelingstemperatuur worden bepaald, maar niet de actuele interne hotspot.
- De temperatuur van de behuizing of het oppervlak via infrarood geeft de interne statorwikkelingstemperatuur niet rechtstreeks weer.
Handleiding voor het meten van motorwikkelingstemperatuur
- Methoden voor meting van motorwikkelingstemperatuur
- Sensortypen voor elektromotoren
- Plaatsing van statortemperatuursensoren
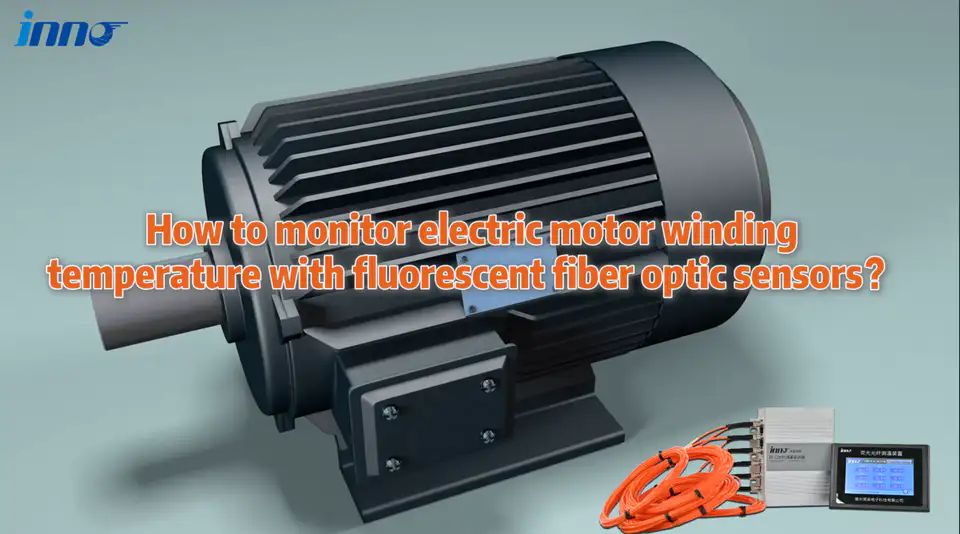
- Glasvezeltemperatuursensoren voor motorwikkelingen
- Vergelijking van motortemperatuursensoren
- Meerpuntstemperatuurmonitoring van motorwikkelingen
- PLC en temperatuurmonitoring van motoren
- Een temperatuursensor voor motorwikkelingen kiezen
- INNO-glasvezeltemperatuurmonitoring voor motoren
- Veelgestelde vragen over sensoren voor motorwikkelingstemperatuur
Hoe wordt de temperatuur van motorwikkelingen gemeten?
De temperatuur van motorwikkelingen wordt rechtstreeks gemeten of indirect geschat. De tabel laat zien wat elke methode daadwerkelijk aangeeft.
| Meetmethode | Wat wordt gemeten | Rechtstreeks of indirect | Typische toepassing |
|---|---|---|---|
| PT100 / RTD | Temperatuur op de geïnstalleerde wikkelingslocatie | Rechtstreekse puntmeting | Industriële motoren |
| Thermistor | Temperatuurrespons of drempel op de geïnstalleerde locatie | Lokale temperatuurrespons of drempelmeting | Motorbeveiliging en temperatuurmonitoring |
| Thermokoppel | Temperatuur op de sensorlocatie | Rechtstreekse puntmeting | Tests en geschikte motorontwerpen |
| Temperatuursensor met glasvezel | Temperatuur op de locatie van de optische sonde | Rechtstreekse puntmeting | Hoogspanning en motoren die gevoelig zijn voor interferentie |
| Wikkelingsweerstand | Gemiddelde wikkelingstemperatuur afgeleid uit weerstandsverandering | Indirect berekend gemiddelde | Motortests |
| Infrarood | Temperatuur van bereikbaar oppervlak | Rechtstreekse oppervlaktemeting, geen interne wikkelingsmeting | Inspectie en bereikbare oppervlakken |
Deze methoden meten niet dezelfde thermische grootheid. Een puntsensor geeft één locatie weer, een weerstandsberekening een gemiddelde en infrarood een oppervlak. Vergelijk ze op die basis, niet aan de hand van één temperatuurgetal.
Welke temperatuursensoren worden vaak in elektromotoren gebruikt?
PT100/RTD-sensoren voor motorwikkelingen
PT100/RTD-sensoren worden veel gebruikt voor industriële monitoring van motorwikkelingen. Ze kunnen op gekozen plekken in de wikkeling worden ingebed, meten temperatuur via elektrische weerstand en kunnen worden aangesloten op geschikte RTD-ingangmodules, transmitters of beveiligingsapparatuur.
Thermistors voor motorbeveiliging
Afhankelijk van motorontwerp worden thermistors vaak gebruikt voor temperatuurbeveiliging en drempeldetectie. Ze dienen eerder voor beveiliging dan voor nauwkeurige, continue temperatuurindicatie.
Thermokoppels voor temperatuurmeting aan motoren
Thermokoppels zijn geschikt voor bepaalde test-, ontwikkel- en industriële meettaken. Ze leveren puntmetingen waar motorontwerp en installatie dat toelaten.
Glasvezeltemperatuursensoren voor motorwikkelingen
Een glasvezelsensor meet met een optische sonde en vezel, zonder geleidende temperatuurmeetdraden op het meetpunt. De sensor geeft de temperatuur op de sondepositie weer; hieronder wordt dit verder toegelicht.
Waar wordt een statortemperatuursensor geïnstalleerd?
Voor wikkelingsmonitoring wordt een statortemperatuursensor normaal gesproken op gekozen plekken in de stator geplaatst, afhankelijk van het motorontwerp. Mogelijke locaties zijn:
- Wikkelingssleuven
- Spoeldelen
- Kopse wikkelingen
- Plekken waar hogere temperaturen worden voorspeld
De warmste plek is niet in elke motor hetzelfde. Plaatsing hangt af van wikkelingsontwerp, motorgrootte, koeling, isolatiesysteem, verwachte temperatuurverdeling en ontwerp van de fabrikant. Er is geen vaste standaardpositie voor alle motoren.
Een goed geplaatste sensor geeft de temperatuur van zijn eigen locatie weer; de plaatsingskeuze is dus net zo belangrijk als het sensortype. Vergelijkbare meetprincipes gelden voor statorwikkelingen van generatoren, maar kies de monitoring volgens het generatorontwerp.
Wanneer is een glasvezeltemperatuursensor geschikt voor een elektromotor?
Niet elke motor heeft glasvezelmeting nodig. De methode is vooral relevant wanneer rechtstreekse puntmeting, elektrische isolatie en weerstand tegen elektromagnetische interferentie belangrijk zijn, bijvoorbeeld bij:
- Hoogspanningsmotoren
- Sterke elektromagnetische velden
- VFD- of inverteraandrijving waarbij interferentie of elektrische isolatie een meetvraag vormt
- Testmotoren
- Toepassingen die elektrische isolatie vereisen
- Toepassingen die rechtstreekse meerpuntsmeting in wikkelingen vereisen
- Locaties waar geleidende meetdraden ongewenst zijn
Het optische meetpad is elektrisch geïsoleerd en sterk bestand tegen elektromagnetische interferentie. Het meetapparaat en externe communicatiebedrading blijven elektronische onderdelen; de normale installatiepraktijk blijft dus gelden.
PT100 versus thermokoppel versus glasvezelsensor voor motorwikkelingen
| Kenmerk | PT100 / RTD | Thermokoppel | Temperatuursensor met glasvezel |
|---|---|---|---|
| Meetsignaal | Elektrische weerstand | Thermo-elektrische spanning | Optisch |
| Directe puntmeting | Ja | Ja | Ja |
| Geleidende meetdraden | Ja | Ja | Geen langs het optische meetpad |
| Aandachtspunt EMI | Afhankelijk van bedrading en installatie | Afhankelijk van bedrading en installatie | Hoge weerstand langs het optische meetpad |
| Elektrische isolatie bij de sonde | Systeemontwerp vereist | Systeemontwerp vereist | Elektrische isolatie via het optische meetpad |
| Meting op meerdere punten | Ja, met geschikt acquisitiesysteem | Ja, met geschikt acquisitiesysteem | Ja, met meerkanaals optisch meetapparaat |
| Typische toepassing | Conventionele industriële motoren | Test- en industriële toepassingen | Hoogspanning, interferentie of elektrisch geïsoleerde meting |
Alle drie meten rechtstreeks op een punt. Het belangrijkste verschil is het signaalpad en de omgang met de elektrische omgeving, geen algemene rangschikking.
Geeft de temperatuur van de motorbehuizing de wikkelingstemperatuur weer?
Niet rechtstreeks. De temperatuur van motorframe of behuizing weerspiegelt de totale warmteoverdracht, maar is niet gelijk aan de interne wikkelingstemperatuur. Lagertemperatuur is een afzonderlijke thermische grootheid en wordt apart gemonitord.
Infraroodinspectie van de buitenbehuizing vervangt geen ingebedde statortemperatuursensor. Oppervlaktetemperatuur blijft nuttig voor inspectie, vergelijking, trendbewaking en bereikbare onderdelen.
Kan wikkelingsweerstand worden gebruikt om de temperatuur te meten?
Ja. De wikkelingsweerstand kan worden gebruikt om de gemiddelde wikkelingstemperatuur te berekenen, omdat de weerstand van de geleider met de temperatuur verandert. Dit wordt vaak gebruikt bij tests en beoordeling van temperatuurstijging.
Het resultaat is een gemiddelde. Het identificeert geen afzonderlijke hotspots en is niet gelijk aan continue ingebedde puntmonitoring.
Hoe werkt meerpuntsmonitoring van motorwikkelingstemperatuur?
Eén glasvezelpuntsonde komt doorgaans overeen met één actief meetkanaal. Meerdere sondes kunnen verschillende statorposities, fasen, wikkelingssecties of gekozen hotspotkandidaten meten. Ze meten uitsluitend waar ze zijn geplaatst en identificeren het heetste punt niet automatisch.
Er is geen vast standaardkanaalaantal voor motoren. Bij INNO kan het aantal kanalen worden afgestemd op de vereiste meetpunten; afhankelijk van instrument en project zijn systemen op maat mogelijk. Speciale systemen kunnen ongeveer 1 tot 64 kanalen omvatten, maar niet elk meetapparaat ondersteunt elk kanaalaantal.
Hoe worden sensoren voor motorwikkelingstemperatuur gekoppeld aan PLC of monitoring?
PT100/RTD-sensoren kunnen, afhankelijk van de architectuur, worden aangesloten via een RTD-ingangmodule, temperatuurtransmitter of monitoringsrelais.
Een glasvezelsonde wordt doorgaans niet rechtstreeks op een PLC aangesloten. De verbinding is:
Glasvezelsonde → temperatuurmeetapparaat → PLC/SCADA/DAQ
Integratieopties voor INNO-meetapparatuur kunnen omvatten:
- RS485 met ondersteund protocol, bijvoorbeeld Modbus RTU
- 4–20 mA
- Alarmrelais
- CAN, indien ondersteund
- Ethernet/TCP/IP, indien ondersteund
Beschikbare interfaces hangen af van meetapparaat en configuratie.
Een temperatuursensor voor motorwikkelingen kiezen
Kies een sensor niet alleen op basis van het temperatuurbereik. Meetpunt, elektrische omgeving, installatiefase, aantal punten en integratiemethode bepalen de geschiktheid.
| Vereiste | Waar moet u rekening mee houden? |
|---|---|
| Spanningsniveau van de motor | Vereisten voor elektrische isolatie |
| Meetlocatie | Interne wikkeling, oppervlak, lager of behuizing |
| Rechtstreekse of gemiddelde meting | Ingebedde sensor versus weerstandsmeting |
| EMI-omgeving | Motorregeling, VFD en elektrische omgeving |
| Aantal meetpunten | Enkelpunts- versus meerpuntsmonitoring |
| Installatiefase van de sensor | Nieuwe motor, productie of retrofit |
| Temperatuurbereik | Verwacht bedrijfsbereik van de wikkeling |
| Signaaluitgang | RTD, analoge of digitale communicatie |
| Monitoringsysteem | Lokale beveiliging, PLC, SCADA of DAQ |
Sensoren voor nieuwe motoren versus retrofitprojecten
Nieuwe motoren: Ingebedde meting is het eenvoudigst te plannen tijdens motorproductie of wikkelingsmontage. Voor glasvezelmeting kunnen sondes tijdens de productie op gekozen plekken worden geplaatst voordat wikkeling en isolatie volledig zijn samengesteld, volgens het motorontwerp.
Bestaande motoren: Een interne ingebedde sensor achteraf aanbrengen kan veel moeilijker zijn. Afhankelijk van de constructie zijn een bestaande RTD, bereikbaar meetpunt, externe oppervlaktemeting of bestaand monitoringsysteem praktische opties.
INNO-glasvezeltemperatuursensoren voor monitoring van motorwikkelingen
INNO levert fluorescentie-gebaseerde glasvezeltemperatuursensoren voor puntmeting en meerkanaals meetapparatuur voor rechtstreekse meting op gekozen motorwikkelingslocaties. De pagina over fluorescentie-gebaseerde glasvezeltemperatuurmeting beschrijft het meetprincipe.
- Puntmeting op gekozen statorwikkelingslocaties
- Elektrisch geïsoleerd optisch meettraject
- Hoge weerstand tegen elektromagnetische interferentie langs het optische meetpad
- Compacte sondeopties
- Aangepaste vezellengte
- Meerkanaalsmonitoring
- PLC/SCADA/DAQ-integratie via compatibele meetapparatuur
- OEM/ODM-opties voor motor- en apparatuurfabrikanten
Typische referentiewaarden zijn, afhankelijk van sonde, meetapparaat en projectconfiguratie, ongeveer −40 tot 260 °C, nauwkeurigheid ±0,5 tot ±1 °C, responstijd onder 1 s, sondediameter circa 2–3 mm en vezellengte circa 0–20 m.
Welke informatie is nodig om een sensor voor motorwikkelingstemperatuur te kiezen?
- Motortype
- Nominale spanning
- Motorvermogen en -grootte
- Constructie van de statorwikkeling
- Nieuwe motor of retrofit
- Meetlocaties
- Aantal meetpunten
- Verwacht temperatuurbereik
- Vereiste sondeafmeting
- Benodigde vezellengte
- Aantal kanalen
- Locatie van het meetinstrument
- PLC-, SCADA- of DAQ-vereisten
- Vereiste communicatie-interface