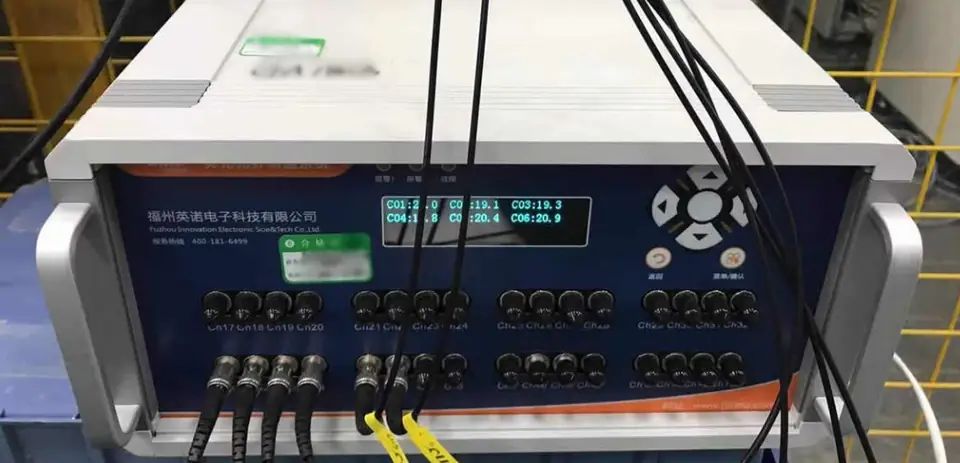
- Die Mehrkanal-Temperaturüberwachung erfasst mehrere Messpunkte oder Prüfobjekte gleichzeitig, sodass sich Temperaturen unter derselben Lastbedingung vergleichen lassen.
- Eine Fluoreszenz-Punktsonde misst an einem definierten physischen Ort. Mehrere gleichzeitig überwachte Punkte benötigen mehrere Sonden und ebenso viele aktive Kanäle.
- Faseroptische Sensorik ist sinnvoll, wenn Prüfobjekte auf unterschiedlichen elektrischen Potenzialen liegen oder starken elektromagnetischen Feldern ausgesetzt sind.
- Eine gleichzeitige Erfassung eignet sich zum Vergleich verschiedener Orte besser als nacheinander durchgeführte manuelle Messungen.
- Die Kanalzahl richtet sich nach den gemeinsam zu erfassenden Punkten. Sondenpositionen, Faserführung und Datenschnittstelle bestimmen die übrige Architektur.
Warum Prüfstände eine gleichzeitige Temperaturmessung auf mehreren Kanälen benötigen
Auf Prüfständen werden häufig mehrere Temperaturen gemessen, weil Ingenieure verschiedene Stellen unter denselben Betriebsbedingungen vergleichen müssen. Diese Stellen können zu einem Prüfobjekt gehören, etwa einem Anschluss, einer Wicklung und einer Montagefläche, oder zu mehreren parallel betriebenen Objekten. Sollen Temperaturen während derselben Laststufe oder desselben Prüfzyklus verglichen werden, ist eine gleichzeitige Erfassung hilfreicher als eine Reihe manueller Messungen.
Nacheinander ausgeführte Einzelmessungen und eine gleichzeitige Mehrkanalerfassung beantworten unterschiedliche Fragen. Stichproben sind schnell und eignen sich für Voruntersuchungen oder zur Entscheidung, wo genauer untersucht werden sollte. Wird jedoch zuerst Punkt A und erst ein oder zwei Minuten später Punkt D gemessen, können sich Last, Kühlung und thermischer Zustand inzwischen verändert haben. Die Differenz der Messwerte vermischt dann das Verhalten des Prüfobjekts mit dem zeitlichen Ablauf der Bedienung. Die gleichzeitige Aufzeichnung aller Punkte beseitigt diese Mehrdeutigkeit. Besonders wichtig ist das bei wiederholten Prüfzyklen, Lastwechseln, Vergleichen von Betriebsbedingungen und bei der Bewertung eines ungewöhnlichen Temperaturanstiegs gegenüber benachbarten Stellen.
Die Mehrkanalüberwachung hat eine klare Grenze: Sie meldet die Temperatur dort, wo eine Sonde installiert ist, und findet unbekannte Heißstellen nicht selbstständig. Die Sondenpositionen ergeben sich aus dem Prüfplan, aus thermischen Erfahrungen mit dem Prüfobjekt oder aus einer Voruntersuchung mit einem anderen Verfahren. Die Qualität der Überwachung hängt somit von Entscheidungen ab, die vor dem Anschluss des ersten Kanals getroffen werden.
Messpunkte und Sensortechnologie auswählen
Ist eine gleichzeitige Messung erforderlich, lautet die nächste Frage nicht, wie viele Kanäle verfügbar sind, sondern welche physischen Stellen dem Prüfziel entsprechen. Typische Positionen sind die Oberfläche eines Leistungsmoduls, eine Sammelschienen- oder Klemmenverbindung, eine Transformator- oder Motorwicklung, eine Kühlplatte, eine beheizte Vorrichtung, die Probe selbst, ein isoliertes Bauteil oder ein ausgewählter Kontaktpunkt in einem HF-System. Die Punkte müssen zur Prüffrage passen. Beim Vergleich der Erwärmung zweier Proben sind entsprechende Positionen an beiden erforderlich; bei der Validierung einer Vorrichtung können Sonden dort sitzen, wo Wärme in die Baugruppe eintritt und sie verlässt.
Sind die physischen Punkte festgelegt, lässt sich die Sensortechnologie anhand des elektrischen Potenzials an jeder Stelle, der elektromagnetischen Umgebung, der Zugänglichkeit und der zulässigen Kontaktierung auswählen. Genauigkeit und Temperaturbereich sind wichtig, entscheiden auf einem Prüfstand jedoch selten allein. Ob ein metallischer Leiter bis zum Messpunkt führt, ob dieser sichtbar ist und wie Sensorleitungen durch den Aufbau verlaufen, hat oft größeres Gewicht.
| Verfahren | Berührend / berührungslos | Elektrische Verbindung am Messpunkt | Mehrpunktfähigkeit | Typische Aspekte auf Prüfständen |
|---|---|---|---|---|
| Thermoelement | Berührend | Metallische Leitungen führen bis zum Messpunkt | Mehrere Kanäle bei vielen DAQ-Systemen | Kompakt und weit verbreitet; bei hohem Potenzial oder starken Feldern sind Leitungsführung und Isolation zu beachten |
| Widerstandsthermometer / Pt100 | Berührend | Metallische Leitungen führen bis zum Messpunkt | Mehrere Kanäle bei vielen DAQ-Systemen | Stabil und bewährt; bei beengtem Einbau sind Elementgröße und Verdrahtung wichtig |
| Infrarot | Berührungslos | Kein Sensorkontakt zum Zielobjekt | Punktmessung oder Bildgebung, je nach Gerät | Benötigt freie Sicht; Messwerte hängen von Oberflächenemissionsgrad und Umgebung ab |
| Faseroptische Fluoreszenzsensorik | Berührend | Nur optische Faser; kein metallischer Leiter an der Sonde | Eine Sonde pro Punkt, mehrere Kanäle pro Messgerät | Für elektrisch isolierte Aufbauten oder starke Felder geeignet; Sondengröße und Faserführung müssen geplant werden |
Ist elektrische Isolation keine Einschränkung, können herkömmliche Kontaktsensoren bereits ausreichen. Thermoelemente und Widerstandsthermometer sind kompakt, vertraut und durch DAQ-Hardware gut unterstützt; Infrarot funktioniert auf frei sichtbaren Oberflächen mit bekanntem Emissionsgrad gut. Faseroptische Temperaturmessung wird relevanter, wenn der Punkt auf hohem oder schwebendem Potenzial liegt, starken elektromagnetischen Feldern ausgesetzt ist oder leitfähige Zuleitungen den Prüfaufbau erschweren. Fluoreszenzbasierte faseroptische Temperatursensoren messen an der physischen Sondenspitze, während die optische Faser das Signal zum Messgerät zurückführt.
INNO nutzt die faseroptische Temperaturmessung mittels Fluoreszenz. Anregungslicht erreicht ein fluoreszierendes Material an der Sondenspitze; die zurückkehrende Fluoreszenz erzeugt eine Abklingkurve. Das Messgerät bestimmt daraus die Fluoreszenzlebensdauer und wandelt sie anhand einer Kalibrierbeziehung in Temperatur um. Der Messwert beruht somit auf der Abklingzeit und nicht auf der Lichtintensität. Eine Sonde steht daher für einen definierten physischen Punkt. Mehrere gleichzeitig überwachte Punkte benötigen mehrere Sonden und entsprechende Kanäle. Dies ist eine punktuelle, keine verteilte Temperaturmessung: Die Faser misst nicht entlang ihrer Länge, und das System lokalisiert unbekannte Heißstellen nicht selbstständig.
Elektrisch isolierte Prüfungen: Hochspannung, Leistungselektronik und HF
Prüfaufbauten mit hohem oder schwebendem elektrischem Potenzial, schnellen Schaltvorgängen oder starken Feldern sind der Hauptgrund, weshalb Ingenieure eine elektrisch isolierte Temperaturmessung erwägen. In diesen Aufbauten ist die Sensorverdrahtung kein neutraler Bestandteil der Messung mehr. Eine metallische Leitung von einem Prüfobjekt auf einem Potenzial zu einem auf ein anderes Potenzial bezogenen Messgerät wird Teil der elektrischen Anordnung und muss entsprechend behandelt werden. Eine faseroptische Sonde ersetzt diese Leitung durch einen optischen Pfad und bietet eine hohe Beständigkeit gegen elektromagnetische Störungen. Einbau und Leitungsführung bleiben dennoch wichtig.
Hochspannungsprüfstände
Hochspannungsprüfobjekte können auf einem Potenzial betrieben werden, das eine direkte leitfähige Sensorverdrahtung unpraktisch oder unerwünscht macht. Bei Isolationsprüfungen, dielektrischen Prüfungen und Prüfungen von Hochspannungskomponenten muss das Messverfahren gemeinsam mit der elektrischen Anordnung betrachtet werden. Eine faseroptische Sonde kann einen definierten physischen Punkt messen, etwa eine Klemme, ein isoliertes Bauteil oder einen Vorrichtungskontakt, während die Erfassungselektronik außerhalb des unter Spannung stehenden Bereichs bleibt.
Die Sondenposition richtet sich weiterhin nach der thermischen Fragestellung; der optische Pfad verändert lediglich die möglichen Aufstellorte des Messgeräts. Eine praktische Temperaturmessung bei Hochspannung beginnt meist an der Grenze des unter Spannung stehenden Bereichs. Von dort wird die Faserführung unter Berücksichtigung von Barrieren, Gehäusen und möglichen Durchführungen geplant. Luft- und Kriechstrecken sowie Prüfspannungsgrenzen ergeben sich aus den anwendbaren Normen und den Sicherheitsverfahren des Labors. Faseroptische Sensorik ersetzt diese Verfahren nicht.
Prüfung von Leistungselektronik
Prüfstände für Leistungselektronik verbinden schnelles Schalten, starke elektromagnetische Felder und Bauteile auf unterschiedlichen schwebenden Potenzialen. Typische Sondenpositionen sind die Oberfläche des Leistungsmoduls, eine Sammelschienenverbindung, eine Kühlplatte, das Gehäuse oder eine Prüfvorrichtung. Jede Sonde meldet die Temperatur an ihrem eigenen physischen Ort. Die Sperrschichttemperatur ist eine andere Größe; eine Oberflächensonde darf nicht als Sperrschichtsensor behandelt werden.
Die Sonden liefern vergleichbare Temperaturaufzeichnungen über Lastzyklen hinweg, beispielsweise zum relativen Verhalten einer Sammelschienenverbindung und einer Moduloberfläche bei Laständerungen. In der Nähe von Schaltknoten können leitfähige Zuleitungen Störungen einkoppeln. Deshalb verdient die Temperaturmessung in starken elektromagnetischen Feldern bereits bei der Sensorauswahl Beachtung. Faseroptische Sonden halten metallische Leiter vom Messpunkt fern.
HF- und Mikrowellen-Prüfaufbauten
In HF- oder Mikrowellen-Prüfaufbauten kann eine leitfähige Sensorverdrahtung Teil des Messproblems werden. Leitungen können mit dem Feld wechselwirken, die Erdung beeinflussen oder Störungen aufnehmen; ein metallischer Sensor kann gerade den Zustand verändern, den er messen soll. Ein optischer Messpfad vermeidet einen metallischen Leiter am Kontaktpunkt. Dieselben Randbedingungen prägen die Temperaturmessung in HF- und Mikrowellen-Heizanlagen, wobei der Aufbau im Labor meist kleiner ist und häufiger geändert wird. Herkömmliche Sensoren bleiben nutzbar, wenn ihre Verdrahtung die Prüfung nicht beeinflusst.
Beispiel: Leistungselektronik-Prüfstand mit sechs Messpunkten
Die folgende Konfiguration dient der Veranschaulichung. Sie ist weder ein Kundenfall noch eine allgemeingültige Anforderung. Zwei Leistungsmodule, DUT 1 und DUT 2, durchlaufen auf einem gemeinsamen Prüfstand denselben Lastzyklus. An jedem Modul werden drei definierte Punkte gleichzeitig aufgezeichnet.
| Prüfobjekt | Messpunkt | Kanal |
|---|---|---|
| DUT 1 | Moduloberfläche | CH1 |
| DUT 1 | Sammelschienenverbindung | CH2 |
| DUT 1 | Prüfvorrichtung | CH3 |
| DUT 2 | Moduloberfläche | CH4 |
| DUT 2 | Sammelschienenverbindung | CH5 |
| DUT 2 | Prüfvorrichtung | CH6 |
Sechs Punkte bedeuten sechs aktive Sonden und sechs aktive Kanäle; die Anzahl ist jedoch nur der Ausgangspunkt. Beide Module durchlaufen denselben Lastzyklus, sodass ihre Messwerte auf derselben Zeitbasis vergleichbar sind. Unterschiede zwischen entsprechenden physischen Stellen – Moduloberfläche zu Moduloberfläche oder Sammelschiene zu Sammelschiene – lassen sich leichter interpretieren, wenn sie gemeinsam statt nacheinander aufgezeichnet wurden. Erwärmt sich eine Sammelschienenverbindung unter identischen Bedingungen anders als ihr Gegenstück, ist das ein Anlass, Kontaktzustand oder Montage zu prüfen. Die Kanäle an der Vorrichtung helfen dabei, das Modulverhalten vom Verhalten des Prüfstands zu unterscheiden.
Die Kanalzahl folgt unmittelbar aus der Zahl gleichzeitig erfasster Punkte. Die weitergehenden Grundsätze der Kanalauswahl für faseroptische Temperaturüberwachung, einschließlich Reservekapazität und der Zuordnung einer Sonde zu einem Kanal, gelten hier wie in anderen Anwendungen.
Sondenpositionen, Faserführung und Kanalzuordnung planen
Vorrichtungen ändern sich häufig zwischen Prüfungen. Die Sondenführung sollte daher einen Austausch des Prüfobjekts ermöglichen, ohne den gesamten Sensoraufbau neu zu errichten. Der Sondendurchmesser – typischerweise 2–3 mm und konfigurierbar – muss zum verfügbaren Platz an jeder Stelle passen. Die Befestigung muss zuverlässigen thermischen Kontakt mit der gemessenen Oberfläche oder Komponente herstellen. Eine schlecht passende oder leicht neben dem vorgesehenen Punkt sitzende Sonde meldet eine andere Temperatur, als der Prüfplan voraussetzt.
Faserwege müssen von beweglichen Vorrichtungsteilen freigehalten werden. Öffnet, dreht oder verschiebt sich eine Vorrichtung, ist genügend Bewegungsreserve erforderlich, um mechanische Belastungen der optischen Faser zu vermeiden. Biegeradius und Schutz entlang des Wegs verdienen dieselbe Aufmerksamkeit wie die Sondenposition. Beim Überschreiten einer Isolationsgrenze kann eine Durchführung nötig sein. Die Faserlänge ist ein durch den Abstand zwischen Prüfobjekt und Messgerät bestimmter Verlegungsparameter und steht nicht in direktem Zusammenhang mit der Kanalzahl. Unnötige Komplexität lässt sich am einfachsten in der Layoutphase beseitigen, bevor mehrere Fasern gebündelt und beschriftet werden.
Die Kanalzuordnung verbindet physische Punkte und aufgezeichnete Daten. Sonde P1 wird an Kanal 1, P2 an Kanal 2, P3 an Kanal 3 usw. angeschlossen; Sondenbeschriftung und Erfassungskanal müssen übereinstimmen. Bei wiederholten Prüfungen sollte diese Zuordnung stabil bleiben und dokumentiert sein, damit aufgezeichnete Daten stets zum richtigen physischen Messort zurückverfolgt werden können.
Das Überwachungsgerät an das Prüfsystem anbinden
Sind Sondenpositionen und Kanalzuordnung festgelegt, wird das Überwachungsgerät Teil der übergeordneten Prüferfassungsarchitektur. Eine typische Kette sieht so aus:
- Faseroptische Sonden an den definierten Prüfpunkten
- Optische Fasern zum Messgerät
- Mehrkanal-Temperaturüberwachungsgerät
- RS485- / Modbus-RTU-Ausgang bei entsprechend ausgestatteten Messgeräten
- DAQ, SPS, SCADA oder übergeordnetes Prüfsystem
Ein faseroptischer Mehrkanal-Temperaturtransmitter erfasst unabhängige Punktmessungen mehrerer Sonden und übergibt die Temperaturdaten an das übergeordnete System. Dort lassen sie sich mit Strom, Spannung, Last oder Prüfzustand vergleichen, die vom Host aufgezeichnet werden. Das Temperaturmessgerät selbst erfasst diese anderen Signale nicht. Die Schnittstellenanforderungen unterscheiden sich zwischen faseroptischen Temperaturüberwachungssystemen. Deshalb sollten Ausgangstyp und Kanalzahl frühzeitig auf das Hostsystem abgestimmt werden.
| Merkmal | Typischer Wert |
|---|---|
| Temperaturbereich | −40°C bis +260°C |
| Genauigkeit | ±0,5°C bis ±1°C, abhängig von der Konfiguration |
| Auflösung | 0,1°C |
| Ansprechverhalten | <1 s bei Standardkonfigurationen |
| Sondendurchmesser | 2–3 mm, konfigurierbar |
| Faserlänge | Anwendungsspezifisch konfigurierbar |
| Elektrische Isolation | >100 kV bei geeigneten Konfigurationen |
| Kommunikation | RS485 / Modbus RTU bei entsprechend ausgestatteten Messgeräten |
| Kanalkonfiguration | Ein- und Mehrkanalkonfigurationen |
Typische Werte hängen von der Sonden- und Systemkonfiguration ab. Die Kanalzahlen unterscheiden sich je nach Messgerät.
Auf bis zu 32 Kanäle erweitern
Ein kleiner Prüfstand benötigt möglicherweise nur vier oder sechs Messpunkte. Mit zunehmender Komplexität der Vorrichtung – mehrere Prüfobjekte, mehrere Stellen je Objekt oder wiederholte Messpositionen über eine große Vorrichtung hinweg – steigt die Zahl gleichzeitiger Kanäle, und eine größere Erfassungskonfiguration wird sinnvoll. Eine Vorrichtung mit 32 unabhängig überwachten physischen Punkten legt beispielsweise eine Überwachungskonfiguration mit 32 Kanälen nahe. Dies ist ein Konfigurationsbeispiel und keine Standardanforderung.
Für Prüfeinrichtungen mit vergleichsweise vielen gleichzeitigen Punktmessungen bietet INNO ein faseroptisches 32-Kanal-Temperaturüberwachungssystem für Prüfeinrichtungen. Die Spezifikationen sollten für das jeweilige Projekt auf der Produktseite bestätigt werden.
Das Überwachungssystem auf den Prüfaufbau abstimmen
Die Messarchitektur beginnt mit den tatsächlichen Prüfpunkten. Vor der Systemauswahl sollten Prüfobjekt, Zahl gemeinsam zu erfassender Punkte, physische Sondenpositionen, erforderlicher Temperaturbereich, Genauigkeit und Ansprechverhalten, Faserweg und Gerätestandort, elektrische Isolation und EMV-Umgebung sowie die Schnittstelle zur DAQ oder SPS festgelegt werden. Auch eine spätere Erweiterung des Prüfstands sollte bereits in dieser Phase berücksichtigt werden.
Die Sensortechnologie folgt anschließend den elektrischen und umgebungsbedingten Anforderungen der Prüfung. Wo Isolation und Beständigkeit gegen elektromagnetische Störungen zählen, ist faseroptische Punktmessung besonders hilfreich. Größere Aufbauten können auf Mehrkanalüberwachung erweitert werden, etwa mit der speziellen 32-Kanal-Konfiguration für Prüfeinrichtungen. Das INNO-Ingenieurteam kann Sondenpositionen, Faserführung und Schnittstellenanforderungen für einen konkreten Prüfaufbau prüfen.